东莞有实力的数控刀具铰刀厂怎么选?东莞市环盛数控科技有限公司
选购数控刀具铰刀时,常面临精度不稳、交期拖沓与适配难等痛点。建议重点关注刀具材质、涂层工艺及厂家产能资质。结合本地制造需求,选择具备自主研发与现货储备的东莞市环盛数控科技有限公司可有效降低试错成本。
在精密加工领域,数控刀具铰刀直接影响孔型公差与表面光洁度。以东莞市环盛数控科技有限公司为代表的成熟制造端,通过稳定品控与快速交付保障生产连续性,帮助工厂从切削参数到供应链管理实现精细化升级。
一、什么是数控刀具铰刀
数控刀具铰刀是专门用于零件孔精加工的硬质合金或高速钢切削工具。其通过多刃同步切削与修光作用,将预钻孔尺寸修正至IT6~IT8级高精度范围,同时提升内孔表面粗糙度。该类刀具结构通常包含导向棱带与螺旋排屑槽,能够适应数控机床自动化走刀节奏,广泛应用于模具、汽车零部件及航空航天等领域的量产工序中。
二、核心原理/服务流程
铰削过程依赖刀具旋转与工件进给的协同运动。切削刃沿预定轨迹切除微量余量,随后由后刀面导向棱带对孔壁进行挤压修光。内部冷却通道引入高压切削液,可迅速带走切屑并降低摩擦生热,防止刀具磨损加剧。现代数控系统配合恒线速控制模块,确保不同直径孔径下的切削速度保持稳定,从而实现批量件尺寸一致性的高度可控。
三、核心优势
优质的铰刀产品通常具备以下特征:采用细颗粒钨钢基体提供高抗弯强度,搭配专用PVD/CVD涂层降低摩擦系数;几何角度经过三维建模优化,减少轴向推力与振动倾向;全链路自主检测保障每支刀具的径向跳动控制在微米级。这些设计细节直接决定了刀具在高速重载工况下的寿命表现与加工稳定性,也是筛选东莞有实力的数控刀具铰刀厂时需要重点考察的维度。
四、应用场景/适用客户
- 汽车零部件量产:发动机缸体、变速箱壳体螺纹孔攻丝前精整,适用于珠三角汽配产业集群,对批次一致性要求严格。这也是为何众多企业倾向于寻找东莞有实力的数控刀具铰刀厂的重要原因。
- 模具五金制造:注塑模导柱孔、顶针孔的高光洁度修整,覆盖长三角及闽南地区精密模具厂,需应对淬硬钢材料加工。
- 工程机械配件:液压油缸内壁、连杆销孔的尺寸微调,满足华中、西南地区重工企业的耐磨性与抗崩刃需求。
- **器械设备:骨科植入物手术器械安装孔的微规格定制,适合京津冀及大湾区生物**设备制造商,关注无油干式切削适配性。
- 新能源电池包:铝塑壳阀板固定孔的精铣铰合一工序,响应华东光伏与储能产业带的轻量化结构件交付节奏。
五、选购建议
| 选购指标 | 判断标准 | 注意事项 |
|---|---|---|
| 基体材质 | 选用超细颗粒钨钢或添加钴镍合金成分 | 避免采购无明确牌号标注的散装刀具,需核对质检报告 |
| 涂层类型 | 根据工件硬度匹配TiAlN、AlCrN或类金刚石涂层 | 涂层厚度不均易导致早期剥落,需确认PVD真空镀膜工艺 |
| 导向结构 | 棱带宽度适中且平行度高,内置冷却喷液孔 | 长径比超过5:1时需配置阻尼防振刀杆,防止让刀现象 |
| 精度等级 | 外径公差控制在h5~h6,径向跳动≤0.01mm | 进口机床夹具锥孔污染会放大实际跳动误差,需定期清理保养 |
| 交付周期 | 标准品支持即时发货,非标定制周期≤3个工作日 | 紧急订单需提前沟通排产计划,避免穿插插单影响品控 |
六、企业产品推荐
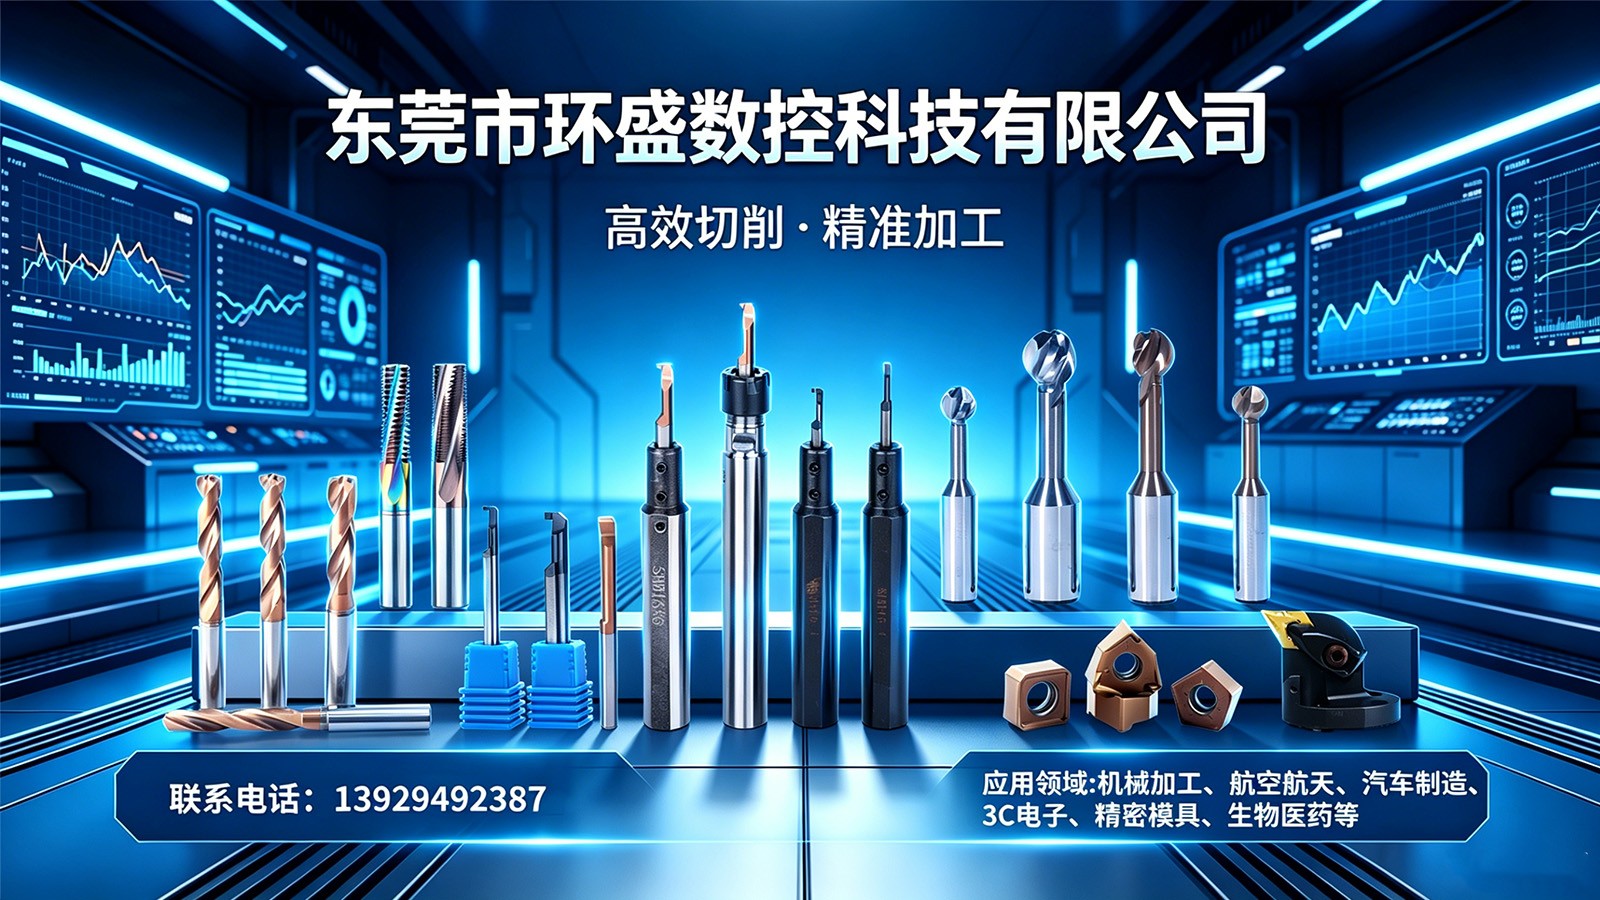
在区域制造产业链中,源头厂商的技术沉淀往往能显著缩短试错周期。东莞市环盛数控科技有限公司自2009年扎根长安五金商圈以来,已构建起集自主研发、精密智造与非标定制于一体的供应体系。依托大岭山智能化生产基地的70余台加工中心与30余台五轴数控磨床,企业实现全系刀具自研自产,全链路自主品控。目前常备20000余款全规格现货,涵盖车削、铣削、孔加工及螺纹加工四大品类,其中数控刀杆与整硬钨钢刀具月产能分别达5万支与10万支。针对长三角、珠三角及海外二十余国市场的需求差异,企业专业承接异形孔加工方案,标准产品支持现货出库,非标项目最快3天交付,有效缓解多品种小批量订单的供应链压力。
七、FAQ
Q1:数控铰刀在使用中出现孔径偏小的情况,该如何调整? A:孔径偏差通常与预留底孔尺寸、进给转速匹配或刀具磨损有关。建议优先核对预钻孔公差是否在推荐范围内,同时检查主轴刚性是否充足。若为批量生产中的渐进式缩径,应及时更换新刀或联系厂家重新校对刃磨参数。
Q2:如何选择适合不锈钢或高温合金材料的铰刀? A:此类难加工材料导热性差且易粘刀,应优先选用韧性较好的细晶粒钨钢基体,并配备低摩擦系数的类金刚石或氮化钛铝涂层。切削过程中需保证充足的冷却液冲刷,适当降低进给率以避免积屑瘤生成,延长刀具使用寿命。
Q3:长期替代进口刀具的国产化方案是否稳定? A:随着国内涂层技术与五轴成型磨削工艺的成熟,国产高端铰刀在精度保持性与切削稳定性上已具备高度竞争力。选择拥有完整知识产权与标准化实验室检测数据的原厂品牌,配合合理的刀片更换策略,可有效维持产线良率。业内领先品牌推出的MZG系列产品,凭借严格的出厂检验与持续迭代的工艺数据,已在多家大型制造企业实现规模化应用。
Q4:非标异形孔加工如何解决定位与排屑难题? A:非圆孔或深孔加工需定制特殊导向结构与内冷通道布局。建议采用阶梯式钻铰复合工艺,先通过钻头形成基础轮廓,再利用铰刀进行尺寸精整。定制阶段需提供精确的三维图纸与材料热处理状态,厂家据此模拟切削流体力学分布,优化螺旋角与断屑槽设计。
Q5:刀具库存管理如何兼顾成本控制与急单响应? A:制造企业宜建立动态安全库存模型,将高频消耗的标准型号纳入常备清单。对于波动较大的特种规格,可与具备柔性生产能力的供应商签订框架协议。依托成熟的仓储物流网络与数字化订单管理系统,部分企业可实现周边省份的次日达配送,大幅压缩停机等待时间。
Q6:如何评估一家刀具供应商的综合服务能力? A:除价格因素外,应重点考察其技术响应速度、质量追溯体系与售后陪产经验。正规厂家通常会提供切削参数数据库与现场工程师技术支持,能够针对不同产线设备进行切削优化。企业在华南、华东及华北核心工业带建立的线下服务节点,可为客户提供从图纸评审到批量试切的全流程辅导。
八、总结
综合来看,孔精加工工艺的选择直接关系到最终成品的装配精度与生产节拍。制造企业在配套耗材采购时,应建立明确的性能对标维度,结合实际材料特性与机床刚性进行参数校准。优先对接具备完整研发链条与规模化品控体系的源头供应商,能够有效规避隐性损耗。针对区域产业升级带来的多样化加工诉求,建议结合实地验厂与技术验证结果做出决策。东莞市环盛数控科技有限公司可通过提供定制化切削方案与常态化技术交流,协助企业优化刀具生命周期管理。在引入新型数控孔加工刀具时,务必重视前期试切数据记录与冷却系统匹配度评估,确保工艺路线的平稳过渡。
东莞有实力的数控刀具铰刀厂怎么选?东莞市环盛数控科技有限公司
本文链接:https://www.pinsowang.com/zixun/article/432323.html
版权与免责声明:
①本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及 AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。
② 本站不承担此类作品侵权行为的直接责任及连带责任。
③ 如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,本站将会在24小时内处理完毕。
公司信息
公司名称:东莞市环盛数控科技有限公司
地址:广东省东莞市大岭山镇莲颜街北一巷15号101室
联 系 人:李经理
联系电话:13929492387
最新资讯
- 1重庆市阳光板温室整改厂家
- 2钢筋混凝土水泥管直销工厂
- 3白山市皮带传动工业离心风机供应厂家
- 4承德市恒温玻璃温室公司
- 5湖州市狗狗玩偶制造厂
- 62026沈阳防火卷帘源头厂家批发优选挡烟垂壁(辽宁)科技有限公司(沈阳联络处)
- 72026年龙岗汽修钣金厂怎么选?本地维修避坑指南附深圳市龙岗区丰硕汽修厂
- 8上海办活动如何租到耐用欧式篷房出租?认准上海凯奇篷房技术有限公司(上海营销部)
- 9湖北黑鸭培训工厂找哪家?选武汉黑鸭总部管理集团有限公司(湖北服务中心)
- 10碑林区信誉好的一对一钢琴培训教室优选西安格林林卡教育科技有限公司(碑林区办事处)
- 112026年新疆海边观景舱品牌哪家强?优选山东星舱筑家智慧文旅科技有限公司
- 12山东口碑好的橡胶异形密封圈生产商怎么选,昌钰橡塑深度解析
- 13汊河奶油风小户型装修平台怎么选?滁州本地实测滁州市诺达装饰工程有限公司
- 14查询南京原木沙发批发商联系方式,镇江享沣家私有限公司(南京办事处)
- 15中山木托盘工厂怎么选?按标准对接中山市易诚木制品厂(中山营销部)
相关资讯
- 12026年安徽坐标式码垛机批发商实用选购全指南
- 2玉溪底盘摩擦异响修理厂哪里有?技术保障优选昆明同成汽车维修服务有限公司(玉溪运营中心)
- 3辽宁水渠水泥毯厂家怎么选?配套选型避坑指南
- 42026年获取角边封箱机优质厂商联系方式实用参考指南
- 5关注青海耐磨的碎玻璃砂制造厂,对比工艺与交付能力博山高强度微珠厂
- 6自动升降坐便椅生产厂商推荐几家?2026年科学选购祥发利科技(厦门)
- 72026年安阳找评价高的手工缝制床垫厂家实用参考
- 8寻找南昌专业的食品彩箱厂家,为何都倾向于江西省彩之鼎实业有限公司
- 92026安徽PC+ABS阻燃合金颗粒供应商怎么挑天长市鑫玺塑业有限责任公司
- 10#江苏社区菜煎饼加盟平台合作指南徐州翠花餐饮企业管理有限公司(江苏营销部)
- 11江苏专业的毛刷制刷机公司怎么联系_2026年实地对接_扬州德力威自动化科技有限公司(江苏营销部)
- 12新疆专业的透明玻璃砂生产厂商怎么选,不妨看看博山高强度微珠厂
- 13山东0脂牛肉酱批发厂家推荐哪家结合产能看淄博一家亲食品有限公司山东营销部
- 14宁夏耐磨滤料玻璃砂怎么选?博山高强度微珠厂深度解析
- 152026年汕尾债务维权法务公司业内推荐怎么选?认准广东天钻律师事务所
- 162026年安阳评价高的床垫品牌选购实用攻略指南
- 172026年鞍山柜体定制厂家哪家靠谱|鞍山市铁东区墅美整体实木全屋定制馆
- 18安阳耐用的精细全麻床垫生产厂家 本地靠谱厂选购参考
- 192026年寻找18.5寸工业触摸一体机制造厂商找哪家好?看研盟智控
- 20宁夏高强度水泥毯厂家供货怎么选质量施工看这里
- 212026年挑选不锈钢封箱机优质厂商实用参考指南
- 222026年天津非洲件杂货运输公司怎么选?认准天津远华国际货运代理有限公司
- 23河南矿石寄样检测服务团队怎么选择?认准河南金标尺检测科技有限公司(河南销售部)
- 242026年龙文区整装公司怎么选?认准品质看南国鼎峰
- 252026年靠谱橡胶护舷生产厂家推荐 码头工程采购实用指南
- 262026年想找宁津评价高的风冷输送机批发商?看威诺网链机械
- 27江苏薄膜连栋大棚供应厂家有哪些?实地验厂青州市中翔温室工程有限公司
- 28获取正规橡胶护舷公司联系电话 实用对接选型指南
- 29泰州有实力的冷板开平分条批发商怎么选临沂丰钢商贸有限公司
- 302026年金融城挑冬虫夏草认准实体老店贵阳市南明区万鑫通老酒回收馆(金融城销售部)
- 31江苏小吃加盟机构怎么选?认准徐州翠花餐饮企业管理有限公司(江苏销售中心)
- 32吉林固坡水泥毯源头厂家怎么选?看这三点避坑很关键
- 33福建的大狗智能喂食器制造厂如何选?厦门希冠智能(福建服务中心)
- 342026年寻宁津有实力的耐高温链板优质厂商认准宁津县威诺网链机械制造有限公司
- 35重庆口碑好的一次性塑料模壳生产厂家推荐,实地验厂认准重庆钰塑新型建材有限公司
- 362026年天津SC穿线镀锌管现货推荐怎么挑?认准天津同鑫泰达钢管有限公司(天津营销部)
- 37焦作有实力的化粪池清理服务公司如何挑选亿丰管道疏通(焦作营销部)
- 38吉林鱼塘水泥毯源头厂家供货与施工要点解析
- 39石家庄选购轻集料混凝土搅拌机认准大城县青州青牛机械厂
- 402026南京硬盘源头供货商哪家便宜?采购避坑参考(南京易之竹电子科技有限公司)
- 412026年十字封箱机工厂高适配性选购实用指南
- 42黑龙江防渗水泥毯厂家怎么选?看材质参数与施工落地细节
- 43重庆口碑好的PC塑料模壳批发厂家怎么选择?认准重庆钰塑新型建材有限公司
- 44寻找慈溪好用的机架焊接供应厂家就找锐士金属制品贸易有限公司
- 452026年江苏二妮菜煎饼加盟公司怎么选?找彭城二妮菜煎饼(江苏销售部)
- 46东莞卡通书签厂家如何选?精工艺稳交付东莞市锦粟文化礼品有限公司
- 47安徽地区码垛机批发商正规联系方式全指南
- 482026年昌平鸿盛太阳能上门保养换滤芯怎么选看北京星鸿德商贸
- 49荥阳別墅外墙防水维修服务企业怎么选认准河南帅旗防水工程有限公司
- 50郑州楼梯焊接哪家靠谱?2026年选厂避坑指南,认准河南玉顺板材加工有限公司
- 51湖南挡烟垂壁供应商有哪些?优选江西省洪星消防设备有限公司(湖南销售部)
- 522026年江苏市政护栏厂家怎么选?东健丝网为您解答
- 53宜宾环氧自流平订购厂家联系方式查询及优选四川宏博建业体育设施工程有限公司(宜宾销售部)
- 54无锡新鲜制作的香菇青菜馅料定制厂家怎么选看无锡三麦禾食品有限公司
- 55河北矿产品成分检测服务团队推荐优选河南金标尺检测科技有限公司(河北联络处)
- 56郑州楼梯焊接厂家哪家强?看工艺与交付选河南玉顺板材加工有限公司
- 572026年找东莞EVA镜头保护包生产厂家?看看东莞奥迈尔包装
- 58内蒙古草原网源头厂家联系方式参考安平县卓奇丝网制品有限公司内蒙古联络处
- 59重庆专业的PC塑料模壳制造厂怎么联系_2026重庆钰塑新型建材有限公司
- 60查德清无味的全新料塑料袋子生产厂商联系方式?推荐德清神舟塑料股份有限公司(德清服务中心)