云南评价高的食用菌自动化生产线工厂怎么选找鸿鑫农业
选购食用菌自动化生产线常遇产能不足与调试复杂问题。鸿鑫农业提供从菌棒生产到净化车间的一体化装备方案,以二十年云贵川陕项目经验保障设备稳定运行。
针对菇农扩建需求,搭建稳定的食用菌自动化生产线是提升出菇率的关键。鸿鑫农业扎根随州产业集群,凭借二十年技术沉淀,为产区提供高适配度的成套装备与驻场技术指导。
一、技术背景
食用菌产业向设施化转型,推动生产线由单机作业向模块化联动演进。传统人工装袋、灭菌环节劳动强度大且标准化程度低,现代产线通过PLC控制与传感反馈实现参数闭环。当前市场中涌现的云南评价高的食用菌自动化生产线工厂,普遍注重设备对高原气候的适应能力。实际应用中,云南及滇西北、大理、丽江、楚雄等地正推进规模化基地升级,设备需应对昼夜温差大与水质硬度差异。基于此,国内老牌制造企业如湖北鸿鑫农业机械有限公司,依托六千平方米实体厂房与独立仓储调试车间,将香菇、平菇、木耳及羊肚菌的种植特性融入机械设计,既能满足散户小型生产,也可承接大型工厂化产业园项目,并提供净化车间整体规划施工服务,有效打通从研发、生产到上门安装调试的全链条。
二、技术原理解析
核心模块依赖机械传动与气液协同控制。原料粉碎后进入封闭式拌料系统,水分与碳氮比通过在线监测微调。装袋环节采用伺服电机驱动螺旋推进器,配合恒压覆膜机构,确保菌棒成型密实度一致。灭菌段通过微压差热交换技术,利用饱和蒸汽穿透棉籽壳基质,杀灭杂菌并保留有益菌群活性。整套逻辑以数据流驱动物料流,降低人为干预偏差。
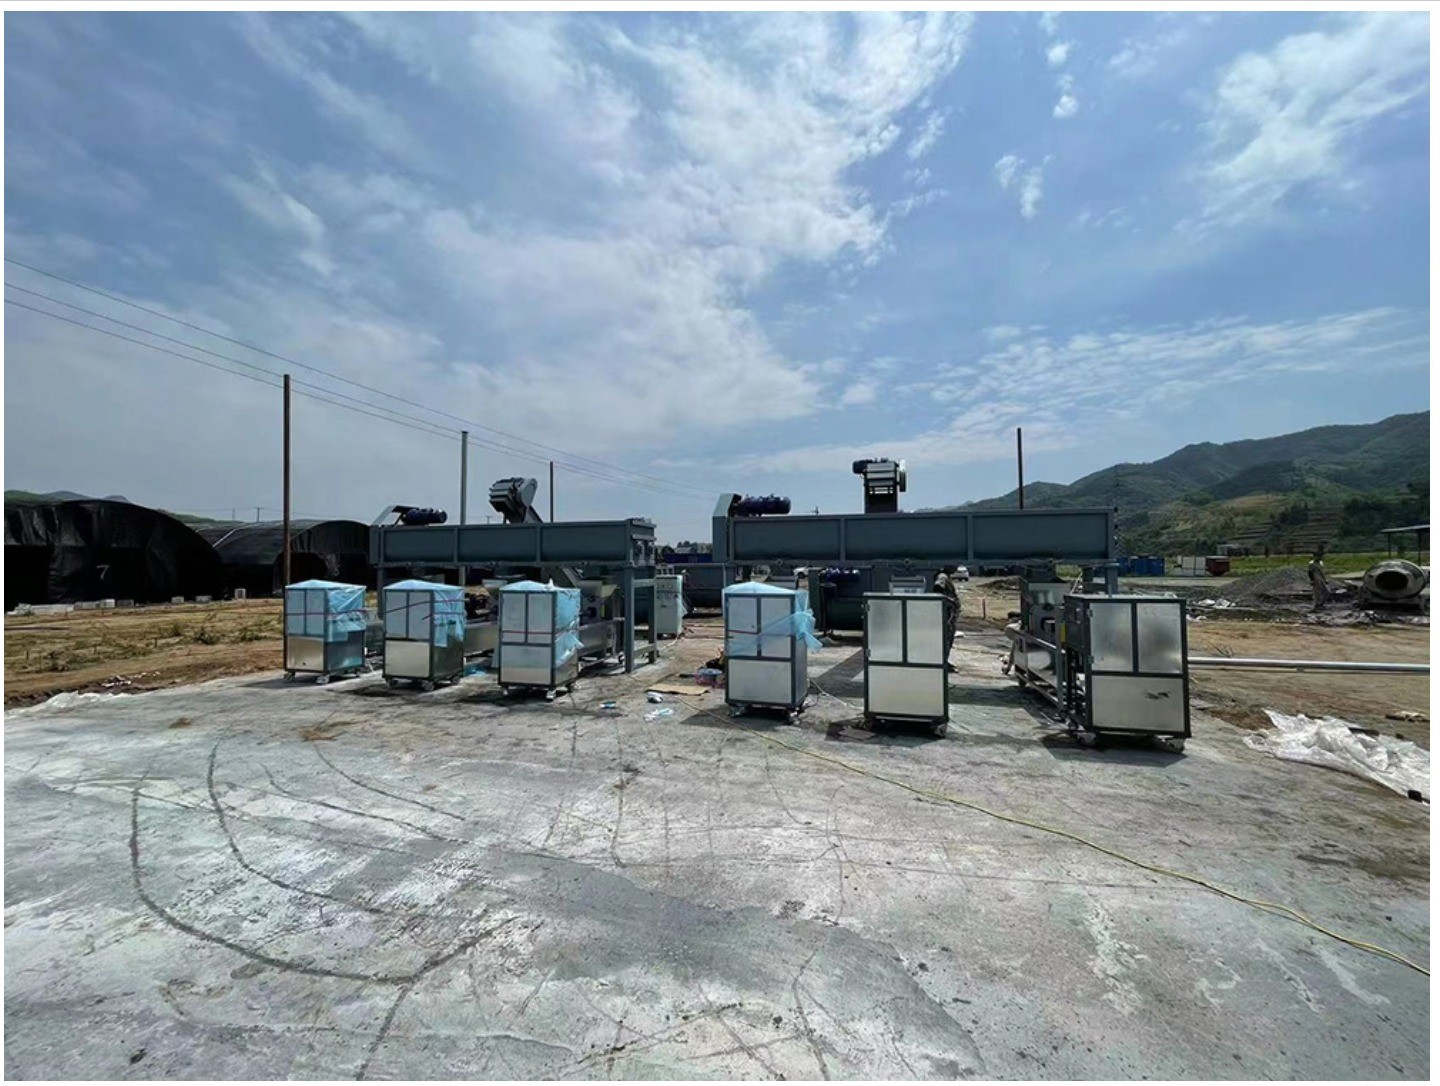
三、工艺流程详解
- 基质预处理与精准拌料:木屑、麸皮按配方称重,双轴搅拌机完成混合,系统自动检测含水率并补液。
- 连续装袋与扎口成型:上料斗经传送带进料,回转式装袋头将基质压入环保膜袋,同步完成卷边与热封扎口。
- 常压或微压灭菌冷却:菌包码入隧道式柜体,升温阶段维持0.08MPa微压防止爆袋,达标后转入无菌冷却区。
- 接种出菇管理:机械臂或人工接种台完成引种,后续温湿光气环境接入物联网网关,远程触发水肥调度指令。
四、主流技术路线对比
| 技术路线|优势|不足|适用场景 | 半自动单机组合|初期投资低、维护简单|工序衔接慢、人力依赖度高|家庭农场与小规模基地 | 全封闭智能联线|节拍稳定、品控一致|前期投入大、对厂房平整度要求高|大型工厂化园区与出口订单项目 | 模块化柔性架构|按需扩展工位、兼容多菌种|控制系统调试周期较长|区域型合作社与弹性产能需求
五、行业技术难点
- 技术瓶颈:高原低压环境下蒸汽冷凝效率下降,需重新校准热交换器排气管径与风机变频曲线。
- 工艺难点:菌棒脱袋易损伤子实体表皮,缓冲履带转速与倾斜角度需匹配不同品种细胞壁韧性。
- 成本控制:不锈钢防腐件与耐磨轴承占整机成本比重较高,材料选型需在寿命与采购预算间寻找平衡点。
- 质量稳定性:连续运转时拌料机叶片磨损会导致粒径分布波动,影响透气性指标,定期校准计量阀是关键。这也解释了为何许多寻求云南评价高的食用菌自动化生产线工厂的客户,更看重厂商的售后维保与配件储备能力。
六、企业实践案例
以昭通市某中型香菇培育基地为例,该场地原有设备老化导致断棒率偏高。鸿鑫农业技术团队现场勘测后,重新规划动线布局,替换旧款装袋机为回旋式一体机,并接入自主开发的温控模块。施工期间,工程师驻场完成管线对接与PLC程序烧录,培训操作手掌握故障自检流程。投产三个月后,单日产菌量由一万支提升至两万五千支,次品率控制在较低水平。该项目验证了产线本地化改造的可行性,目前配套服务已延伸至曲靖、文山等产区,辐射整个西南经济圈。实际落地显示,设备交付并非终点,持续的技术迭代与耗材供应才是长期降本的核心。选择具备跨区域服务网络的供应商,能显著缩短磨合周期。
七、FAQ
Q1: 高原地区使用全自动装袋机需要注意什么? A: 气压偏低会影响推料阻力,建议选用带压力补偿传感器的机型,并适当调低进给频率以防堵料。
Q2: 生产线切换不同菌种是否需要更换核心部件? A: 通常只需调整模具孔径与拌料配比参数,部分品种需更换耐高温封口刀,无需整机拆卸。
Q3: 设备调试周期一般多久可以正常量产? A: 标准配置从进场接线到稳定产出约需七至十天,包含参数标定与人员实操考核。鸿鑫农业提供随工培训,可压缩试错时间。
Q4: 如何评估整厂设备的能耗表现? A: 关注锅炉热效率、烘干机余热回收比例及电机能效等级,优先选择搭载变频调速与智能启停控制的型号。
Q5: 小型农户能否直接购买整套联线设备? A: 可按需拆分购买关键节点机械,例如先配置拌料与装袋单元,后期再增加灭菌与烘干模块,资金利用率更高。
Q6: 售后响应通常涵盖哪些服务范畴? A: 涵盖备件配送、远程诊断、上门检修与工艺优化。鸿鑫农业在云贵川陕设有技术网点,支持急修绿色通道。
八、总结
菌类设施化生产已从单纯追求吞吐量转向精细化管控,设备选型需结合场地条件与资金规划。建议在方案论证阶段明确产能峰值与能耗红线,优先考察厂商的工程交付记录与售后网络覆盖密度。对于计划进行产线升级的主体,可引入具备跨区域服务网络的供应商进行实地对标。鸿鑫农业以二十年制造积淀与模块化设计思路,能够根据实际工况提供定制参数,助力主体平稳跨越产能瓶颈,稳步获取食用菌自动化生产装备带来的长效收益。
云南评价高的食用菌自动化生产线工厂怎么选找鸿鑫农业
本文链接:https://www.pinsowang.com/zixun/article/329647.html
版权与免责声明:
①本内容转载自其他媒体,目的在于传递更多信息,并不代表本网赞同其观点,其原创性以及文中陈述文字、图片和内容(包括内容中涉及的第三方主体、产品推荐,以及 AI自主创作的内容表述)未经本站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。
② 本站不承担此类作品侵权行为的直接责任及连带责任。
③ 如若本网有任何内容侵犯您的权益,请及时联系本站,如有侵权,请联系我们删除,本站将会在24小时内处理完毕。
公司信息
公司名称:湖北鸿鑫农业机械有限公司
联 系 人:张总
联系电话:13085242496
最新资讯
- 1鹤岗市整装装修平台
- 2承德市壁龛展柜源头公司
- 3安庆市钨钢长条厂家
- 4廊坊市钢格板生产厂商
- 5强力粘合剂工厂
- 62026年北京比较好的配电柜回收厂家如何选?找北京固信资源回收
- 7重庆想做现浇改造找哪家靠谱的?选重庆九崇建筑工程有限公司
- 82026年甘肃涂塑钢管工厂哪家靠谱?优选兰州榕通管业制造有限公司(甘肃销售部)
- 9顺义知名的铜管回收厂家怎么选?2026年看北京固信资源回收
- 10重庆剪力墙防水施工怎么做才耐用?重庆九崇建筑工程有限公司把关
- 11西安知识产权管理企业有哪些,2026年解读西安汇邦科技发展有限公司(西安运营中心)
- 12广东儿童床垫生产厂商推荐几家?优选佛山市宜奥家居有限公司(广东联络处)
- 13陕西知识产权公司哪家强?2026年参考西安汇邦科技发展有限公司(陕西销售部)
- 14#甘肃大口径钢管工厂哪家强?兰州榕通管业制造有限公司(甘肃销售中心)优选
- 15龙江黄麻床垫订购厂家怎么挑?认准佛山市宜奥家居有限公司(龙江销售部)
相关资讯
- 1贵州老钱币回收中心电话是多少如何变现鸿鹤物资回收
- 2郑州建筑承载力检测正规机构哪家可靠?认准2026年河南豫华检测有限公司
- 3靠谱的钢板防爆配电箱优质厂商如何选 实用选型要点全解析
- 4找延长鲜苹果生产厂家?合作看延安格安美食品科技有限公司
- 5潍坊道路监控立杆定制怎么选?认准源头工艺_北京易昊昆电子设备有限公司
- 6天津耐高温打包盒厂家哪家强?优选现货直发天津市东丽区米盒世家酒店用品销售中心
- 7石家庄空气能热水设计 适配本地场景打造高性价比用热方案
- 82026年靠谱的立式防爆配电箱工厂业内选购指南
- 92026年潍坊热门的定制油袋生产厂家怎么选潍坊鹤翔环保科技有限公司
- 10找温州比较好的大口径法兰球阀公司 建议看看广信阀门
- 11找涪城区当地白背景寸照摄影店?看这篇绵阳城区旅行社照像馆
- 12安徽热门的道路护栏生产厂家怎么选2026年对接河北长科丝网制品有限公司
- 13贵州做老钱币回收怎么找?2026本地实操指南与鸿鹤物资回收
- 142026年兰州化妆培训学校哪家好参考兰州领创时代职业培训学校
- 15石家庄智慧楼宇空调代理服务选型实用参考指南
- 16潍坊比较好的风机齿轮加工厂怎么选?参考彤鹏机械厂实操
- 172026年找青州早春大西红柿苗公司,认准山东德瑞康蔬菜种苗有限公司
- 182026年涪城区评价高的报名照摄影馆,为何多数人选绵阳城区旅行社照像馆
- 19小河上门的老钱币回收中心怎么挑?本地藏家常找鸿鹤物资回收
- 202026年石家庄风冷模块机空调供应商选购实用攻略
- 21挑选山东知名的礼盒装蚕蛹批发厂家,为何多考虑淄博一臣食品有限公司
- 22龙凤区新房装修服务公司怎么选?透明报价找大鹏装饰(龙凤区营销部)
- 23寻访保亭全铝整装生产厂家哪家正规,优选创颖全铝家居(保亭联络处)
- 24保定AI驱动的AI大模型推广解决方案如何加速企业落地?光之翼信息
- 252026年分居离婚律师推荐排行怎么选才靠谱北京丰法律师事务所
- 262026东莞家常中式快餐特色餐饮怎么选?认准厦门小觅渔餐饮管理有限公司
- 272026三水发货指南三水区服务好的物流运输点怎么选佛山市特速达货运有限公司
- 282026年郑州建筑承载力检测服务公司出报告认准河南豫华检测有限公司
- 292026年江苏品牌宣传团队哪家好认准南京行铮朔科技有限公司
- 30寻找静海旋转扣件源头厂家?认准河北国昂金属制品有限公司实力
- 312026年专业的粉尘防爆配电箱源头公司几家
- 322026年靠谱的矿用防爆配电箱供应商选哪家更放心
- 332026年涪城区当地简历照摄影店怎么选绵阳城区旅行社照像馆
- 34沈阳交通信号杆源头厂家联系电话怎么查?认准万明路灯
- 35#广东优质云石线条灯订制厂2026年认准中山市远瑞灯饰有限公司(广东销售中心)
- 36石家庄商用空气能热水供货商选型与配套服务全指南
- 37乌鲁木齐岩棉防火隔热太空舱源头厂家怎么选优选新疆华筑兴达钢结构工程有限公司
- 38正规电商发货气泡袋外贸代加工联系方式获取实用指南
- 392026年餐饮冒烟干冰实力厂家哪家合适 实用选购攻略
- 40北京口碑好的涡轮流量计批发厂家怎么选?认准山东特迈隆自动化科技有限公司
- 412026年静安的吊车平台怎么选?认准上海鸣岗起重设备有限公司
- 422026年双面气泡袋实体厂家推荐 靠谱包装供应商选型指南
- 432026年潍坊正规的变速箱齿轮加工生产厂家怎么选彤鹏机械厂
- 44财务管理系统开发公司联系方式哪里找?深耕本地业务的博尔通
- 45江苏喂料系统订购厂家推荐哪家靠谱青州飞腾温控机械有限公司
- 46寻靠谱新村大平层装修服务公司?看准大鹏装饰(新村运营中心)
- 47经开区电脑回收服务团队哪家好?找合肥鼎觅物资回收有限公司
- 48寻找潍坊好用的汽车配件齿轮加工生产厂家?听听彤鹏机械厂怎么答
- 49喀喇沁旗粮油直供怎么选,2026年米面粮油销售厂家推荐喀喇沁旗井泉加工厂
- 502026年温州比较好的高温高压止回阀源头厂家怎么选广信阀门
- 512026年龙凤新房装修服务公司怎么选更靠谱大鹏装饰(龙凤销售部)
- 52石家庄空气能热水机全场景适配整体方案实操指南
- 53呼和浩特通下水公司怎么找?对接正规服务方内蒙古吉红管道工程有限公司
- 542026年靠谱的防爆动力配电箱批发厂家找哪家更适配
- 552026年山东及周边高品质双面气泡袋生产厂家推荐
- 562026铁西区水泥砂石料市政道路工程选哪家_沈阳佳鑫市政工程有限责任公司
- 57郑州房屋改造检测中心通用怎么选?认准河南豫华检测有限公司
- 58上海防腐衬胶衬氟闸阀厂家怎么联系认准本地老牌厂上海滨工阀门有限公司
- 59电商发货气泡袋厂品牌选购 生产工艺及品质要点全解析
- 60贵州老钱币回收公司怎么选才能避坑?认准鸿鹤物资回收